制袋機選型與工藝全解析 從塑料機械到成品袋的關鍵路徑
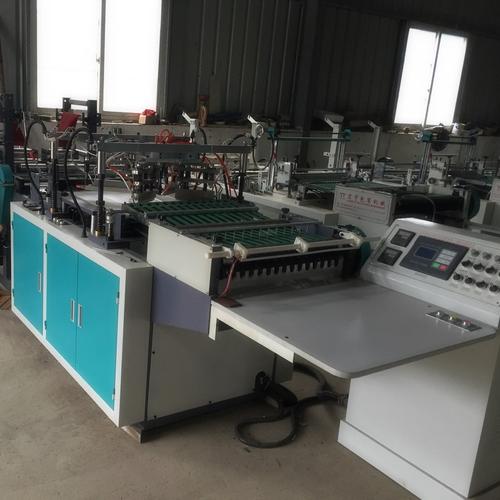
在塑料軟包裝產業鏈中,制袋是連接吹膜/復合與終端消費的關鍵環節。制袋機作為專用塑料機械,其選型、調試與工藝匹配直接決定袋子的外觀質量、封口強度和生產效率。本文圍繞制袋設備的產品體系、核心機構、工藝要點與采購建議展開,幫助從業者在“塑料機械—制袋”這一段清楚哪些參數真正影響產出。
一、制袋機的主要類型與適用范圍
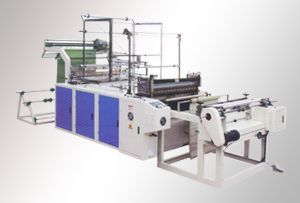
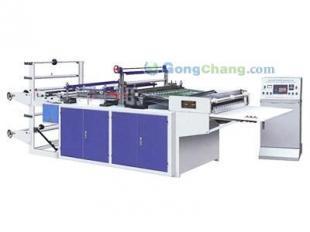
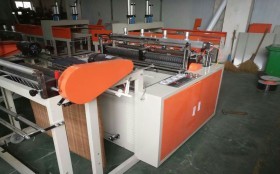
制袋機按袋型可分為背心袋機、平口袋機、邊封袋機、中封袋機、拉鏈袋機、自立袋機、連卷袋機等。按自動化程度分為半自動與全自動;按封口方式常見熱封(熱刀、脈沖、超聲波)。例如超市購物袋多采用背心袋機(含沖床與折邊),食品復合袋多用中封/三邊封制袋機,液體包裝則傾向自立袋機配合多列封口。選型時應先明確袋型、材料結構(PE、PP、PET/AL/PE復合膜)、袋寬范圍與產速目標。
二、決定成袋質量的核心機構
1)放卷與張力控制:磁粉制動器+張力傳感器的閉環控制,可減少套印偏差與褶皺,復合膜尤其敏感。
2)糾偏系統:光電/超聲波糾偏保障邊封線與圖案對位,精度通常需控制在±0.5mm以內。
3)熱封機構:上下熱封刀的溫度、壓力、時間三要素需與新料/再生料配比匹配;脈沖封口適合較厚復合膜,熱刀封口效率更高。
4)牽引與伺服同步:伺服驅動配合編碼器實現定長拉料,袋長誤差一般應≤±1mm。
5)切刀與沖孔:冷切刀適合薄PE,熱切刀適合PP及厚膜;背心袋需配置沖床與廢料收集。
三、工藝參數與常見問題
封口不牢多源于溫度不足、壓力不均或膜面污染;封口起皺常與張力、冷卻時間和封刀平行度相關;袋長不穩需檢查牽引輥包膠磨損與伺服參數。生產中建議建立“材料結構—熱封溫度曲線—冷卻時間”對應表,并對每批次進料做首件封口剝離測試。換單時執行清零校準、清潔熱封刀面、核對糾偏基準。
四、采購與驗收建議
采購塑料機械制袋設備時,除價格外應重點核驗:適用袋寬/袋長與材料厚度范圍、最高機械速度與實際穩定速度、伺服軸數量、糾偏與張力配置、換單時間、能耗與氣源要求,以及廠家是否提供模具/刀架的定制能力。驗收階段建議帶實際生產膜卷試機,至少連續運行2小時并抽檢封口強度、袋長公差和外觀,同時確認備件(熱封刀、牽引膠輥、切刀)的供貨周期。
五、與其他塑料機械的聯動
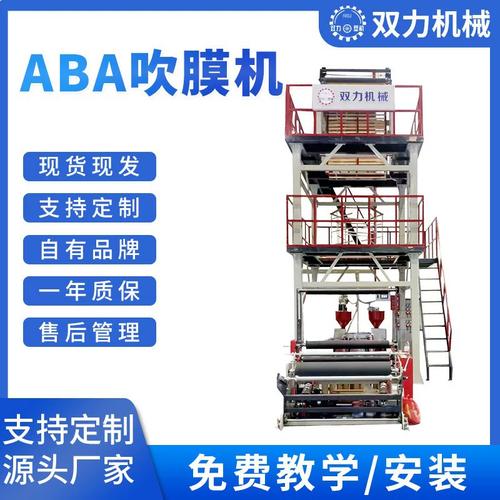
制袋并非孤立工序。吹膜機的膜厚均勻性、復合機的涂膠量與熟化狀態會直接影響制袋穩定性;因此整線規劃時應把制袋機的材料適配性納入吹膜與復合的工藝窗口,避免“單機達標、整線不順”。對中小廠商,可優先配置具備伺服定長與模塊化袋型附件的機型,以兼顧多品種小批量與未來擴產需求。
綜上,制袋這道工序的技術核心在于張力、糾偏與熱封的協同控制。選對制袋機并建立規范的工藝參數管理,是從塑料機械投入轉化為穩定成品袋產出的關鍵一步。
如若轉載,請注明出處:http://m.fshuahong.com/product/28.html
更新時間:2026-11-15 02:43:23